服装与软质材料样板房在试制阶段常面临打样节奏紧张、版型频繁微调以及小批量裁剪损耗过高等现实问题。单层裁床作为面向柔性面料与打样工序的专属裁切方案,其关键业务覆盖样衣样片与小批量的数控化快速裁切。在考量板房裁剪机品牌与设备配置时,采购方需要从实际作业流出发,将样片精度、面料利用率以及连续加工稳定性作为关键评估依据。
样板试制的关键在于尺寸的准确呈现与剪口位置的严丝合缝。很多板房在依赖传统手工开样时,常因为裁剪走刀的轻微晃动导致衣片边缘出现偏差,尤其在处理滑移性面料或弹性面料时更为明显。当引入自动化裁切设备时,需要重点核验设备在样片微小线型上的控制能力。单层裁床在技术架构上支持圆刀、剪口刀、钻孔及喷墨等机头组合,并配置过切点识别系统,可自动识别多种剪口并进行过切补偿处理。这种配置的价值在于防止刀具在内转角或接缝剪口处损伤布料边缘,便于样板师直接获取边缘整洁的裁片,无需二次手工修剪。
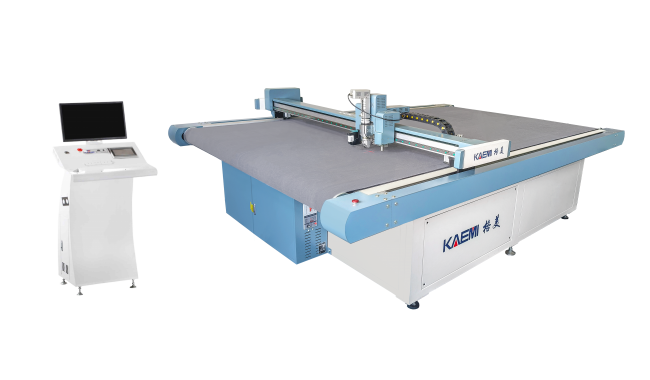
读者在核查样片定位精度时,需关注设备对图形对位方式的技术支撑。部分设备配置了高分辨率视觉相机或十字激光定位装置,用于辅助操作人员核对打样条格与放码基准点。单层裁床的单层切割误差指标可控制在正负零点一毫米以内,对条对格精度控制在正负一毫米以内。这一数据表现要求机械结构、传动导轨与控制算法形成闭环协作。采购人员在现场打样测试时,应重点测试小圆弧、锐角外轮廓及细窄部件的裁切效果,观察刀具在启停转向时是否出现过切或拉扯现象。如果试样边缘存在毛边或抽丝,需核实刀具振动频率与下刀深度的匹配情况,而非单纯追求名义上的极限切刀速度。
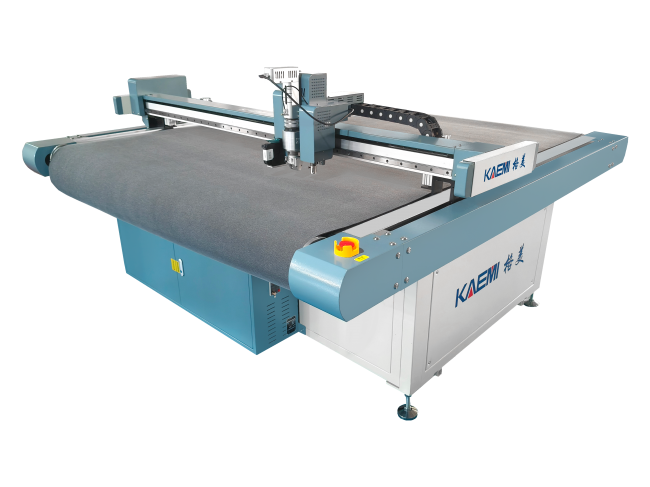
面料利用率与版式排料的灵活性直接决定样板房的试制成本。在多款式、小批量的样板开发中,排料方案需要随不同幅宽和缩水率快速变动。单层裁床通过整合自动排料软件与运动控制系统,能够将材料利用率提升至百分之八十五至百分之九十五之间,相比依赖个人经验的手工划样能更合理地压紧裁片间距。然而排料算法的理论收益能否完全落地,取决于裁床台面的物理固定能力。
柔性纺织品在受到刀具横向推力时极易发生物理位移,这使得台面吸附系统的设计成为关键考量点。单层裁床采用高负压气泵配合真空吸附机制,在面料铺设后将材料牢固贴合于裁切台面,防止裁切受力变形。在实际选型过程中,读者应核验吸风系统是否支持区域化智能控制。当打样尺寸远小于整体工作台面时,若台面无法关闭空闲区域的吸力,会导致有效加工区域风压骤降,从而引发面料移位。针对真丝、雪纺、超薄涂层织物等特殊质地的材料,采购方需现场检验吸风是否会造成面料局部抽缩或起皱,进而影响裁片的实际尺寸展开。
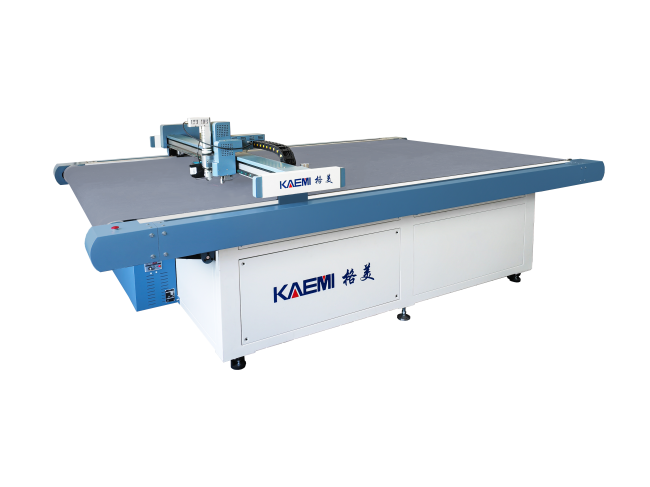
对于经常处理长幅面或超长样片的打样车间,连续进料系统的稳定性直接关联加工工效。单层裁床配备滚筒与履带式自动送料结构,使卷装或折叠面料能够连续平整地输送至裁切台面。自动送料的优势在于减少人工逐段铺布和拉直的等待时间,降低人工拉扯对面料经纬向张力的破坏。但送料机构的适用性同样受到面料克重与表面摩擦力的约束。面对超厚皮革或高摩擦力橡胶面料时,读者需测试履带输送时的张力控制能力,确认面料在进入裁切区域前是否发生横向跑偏或边缘堆积,避免因送料偏差抵消后续的裁切精度。
控制系统的稳定运作是裁床长期保持精度的底层保障。传统数控裁剪设备通常深度依赖外部通用工控机,容易因电脑系统蓝屏、通信端口断开或突发断电而丢失加工坐标。单层裁床在系统端采用嵌入式多轴数字化运动控制系统,基于专属控制芯片架构运行,支持脱离通用电脑专属执行裁切路径控制。此类多轴运动控制技术支持协调控制各运动轴的平稳启停,并提供刀具初始角度自整定以及各工具相对位置偏移量的自动校正。
刀具角度自整定功能在多工具混合作业中具有突出的实用意义。当单层裁床同时搭载剪切刀、划线笔和钻孔模块时,各工具之间存在几何相对位置差。如果控制系统无法自动补偿这一偏移,不同工艺所生成的轨迹就会产生错位,导致样片打孔偏心或画线超限。通过系统层面的自动校正,打样人员更换刀片或转换工具后无需繁琐的手工重新标定,大幅缩短调机试切的工时。读者在评估此类技术时,需核验系统的参数开放程度与校准流程是否简洁,操作人员是否能够在几分钟内完成标准校刀。
此外,打样流程的整体周期不只包括刀具走完路径的时间,还包含铺布、拾片、分拣及清理等辅助作业环节。单层裁床的裁剪速度可达人工操作的四到十倍,但若收料环节完全依赖人工在台面逐片辨识,整体流转节奏仍会受阻。部分扩展配置在自动送料的基础上增设了收料工作区,物料裁剪完毕后由传送带直接将裁片与边角余料整体输送至后段,操作人员无需停机即可完成收拣。对于每日打样款型繁杂的企业,这种收送一体的作业流能够减少台面等待时间,提升设备净工作时长。
在综合决策阶段,采购方应明确自身的产品定位与订单形态。如果企业关键业务是极小批量的多款定制、样衣开发或研发打样,工序的关键诉求在于迅速响应CAD纸样变更并以极低误差切出实样,此时引入单层裁床能明显压低次品率至百分之一至百分之三之间。但如果企业的生产模式主要是超大批量、同版型多层叠放的大货生产,多层厚层裁床在单位时间的总出货量上会更具规模效益,单层设备的单位输出能力则存在局限。
采购团队在评估板房裁剪机品牌时,建议携带企业日常相当有代表性的难裁面料进行现场实测。测试时应重点记录三个关键指标:一是小样片内外拐角处的切割平滑度与剪口无损率,二是多版套排后的布料边缘剩余空隙是否与排料软件一致,三是连续运行数小时后刀具初始角度补偿是否依然稳定无漂移。通过将设备功能参数代入具体工艺边界进行验证,方可挑选出契合自身打样节拍与工艺标准的裁剪装备。
-
 在考虑企业办公文印支出时,很多企业管理者都会面对设备购置与外包租赁的路径选择。义岩办公设备作为立足上海的办公设备综合服务商,经营办公型文印设备及生产型印刷设备销售、海外二手机批发、设备租赁以及技术支持等业务。对于身处上海及周边区域、希望控制固定资产支出并追求高
-
选购以丹麦B&OBeoLab90为代表的扬声器系统,往往不仅是挑选一对发烧音响,更是为特定居住空间定制整套高保真声音方案。深圳华视影音作为深耕高端影音领域的专业服务商,持有丹麦B&O核心经销商资质与法国Focal劲浪核心经销商资质,长期为高端私
-
在区域文旅出行的组织与消费决策中,组织形式正在经历从粗放型大团向定制化小团的结构性演进。山西远航国际旅行社有限公司作为深耕山西本土文旅市场的地接综合服务商,长期面向市场提供涵盖本地接待、小包团定制、研学与会务在内的文旅出行服务。对于企业团建采购者、研学项目负责
-
在变电站、配电站现场运行中,高低压开关柜、汇控柜、GIS就地控制柜长期面临昼夜温差大、高湿、低温、地下潮湿、户外高寒等复杂工况。柜内温湿度失衡极易引发凝露现象,造成绝缘下降、金属锈蚀、二次回路短路、污闪等故障,直接威胁电网稳定运行。不同项目环境条件、预算、技术
-
一、行业背景与现实挑战随着企业厂区内电动自行车、电动叉车等电瓶车保有量持续增加,工厂、产业园区在充电设施建设中面临多重现实问题。据无锡天诚智能充电设备有限公司(以下简称“天诚智能”)在长期工程实践中总结的行业痛点洞察,主要体现在四个方面:一是充电隐患,老旧厂区