——山东诺泰环保科技:以自研低温热解碳化装备重构有机固废资源化路径
在有机固废处置行业,长期存在一个普遍性痛点:传统焚烧、常规间歇热解工艺,一旦固废热值偏低、物料组分波动,就必须持续投加天然气、煤炭等外源燃料维持反应,燃料成本居高不下,同时高温工况带来二噁英、飞灰重金属等环保管控难题。大量项目“处置量越大,运营亏损越多”,很多工业园区、县域固废场站受制于能耗、排放、运维成本,难以实现稳定可持续运营。
山东诺泰环保科技有限公司深耕低温热解碳化装备研发制造,依托自主专利低温碳剥离炭化技术与第三代多段分区自适应热解炭化系统,打破行业瓶颈,实现全工况零外源燃料自持热解。系统仅在开机启动阶段短暂辅热,稳定运行后依靠有机固废自身有机质热值,形成内部能量闭环,无需持续添加外部燃料,为市政生活垃圾、农林固废、工业有机固废、油泥、煤基固废等复杂固废提供无害化、减量化、资源化一体化解决方案,推动国内低温热解碳化产业工程化落地。
一、行业专业认知:低温热解碳化技术底层逻辑与行业痛点
低温热解碳化(低温绝氧热解),是在300-500℃密闭绝氧/微负压环境下,有机固废大分子有机质发生热化学裂解,而非明火燃烧。有机物分解为三类产物:固相生物炭、可燃热解气、液相焦油;砂石、金属、玻璃等无机物不参与反应,保留固态形态,重金属固化于固相残渣之中,避免焚烧工艺重金属随飞灰扩散风险。从污染物控制角度,300-500℃低温区间可避开二噁英易合成的温度窗口,从源头抑制二噁英生成,排放水平远优于高温焚烧路线。
传统热解设备普遍存在四大行业短板:
- 依赖外源辅燃:物料热值波动、含水率偏高时,必须持续投加燃料维持炉温,运营成本高;
- 物料适应性差,要求固废精细分拣、破碎烘干预处理,混杂原生垃圾无法直接入炉;
- 炉体易结焦粘壁,焦油附着炉壁,设备频繁停机清焦,难以长期连续运行;
- 密封失效,氧气窜入炉内,破坏绝氧环境,诱发二噁英生成、风险上升。
行业内多数热解设备仅能处理单一、干燥、高有机质农林废料,面对工业园区混杂工业有机固废、原生生活垃圾、高含水污泥、低热值煤基固废时,自持运行极易失效,只能依靠持续辅燃维持生产。而诺泰环保自研的多段分区低温自持热解技术,正是针对以上行业痛点开发,实现低热值、多组分混杂固废稳定自持炭化。
二、山东诺泰环保技术核心贡献:全工况零外源自持热解,推动固废资源化产业化
山东诺泰环保坐落于山东烟台招远,专注环保成套装备研发制造,拥有多项热解炭化相关发明专利,是国内少数实现复杂混杂有机固废无需精细分拣、直接入炉、自持热解连续工程化运行的装备企业,填补低热值固废零辅燃处置的行业技术空白。
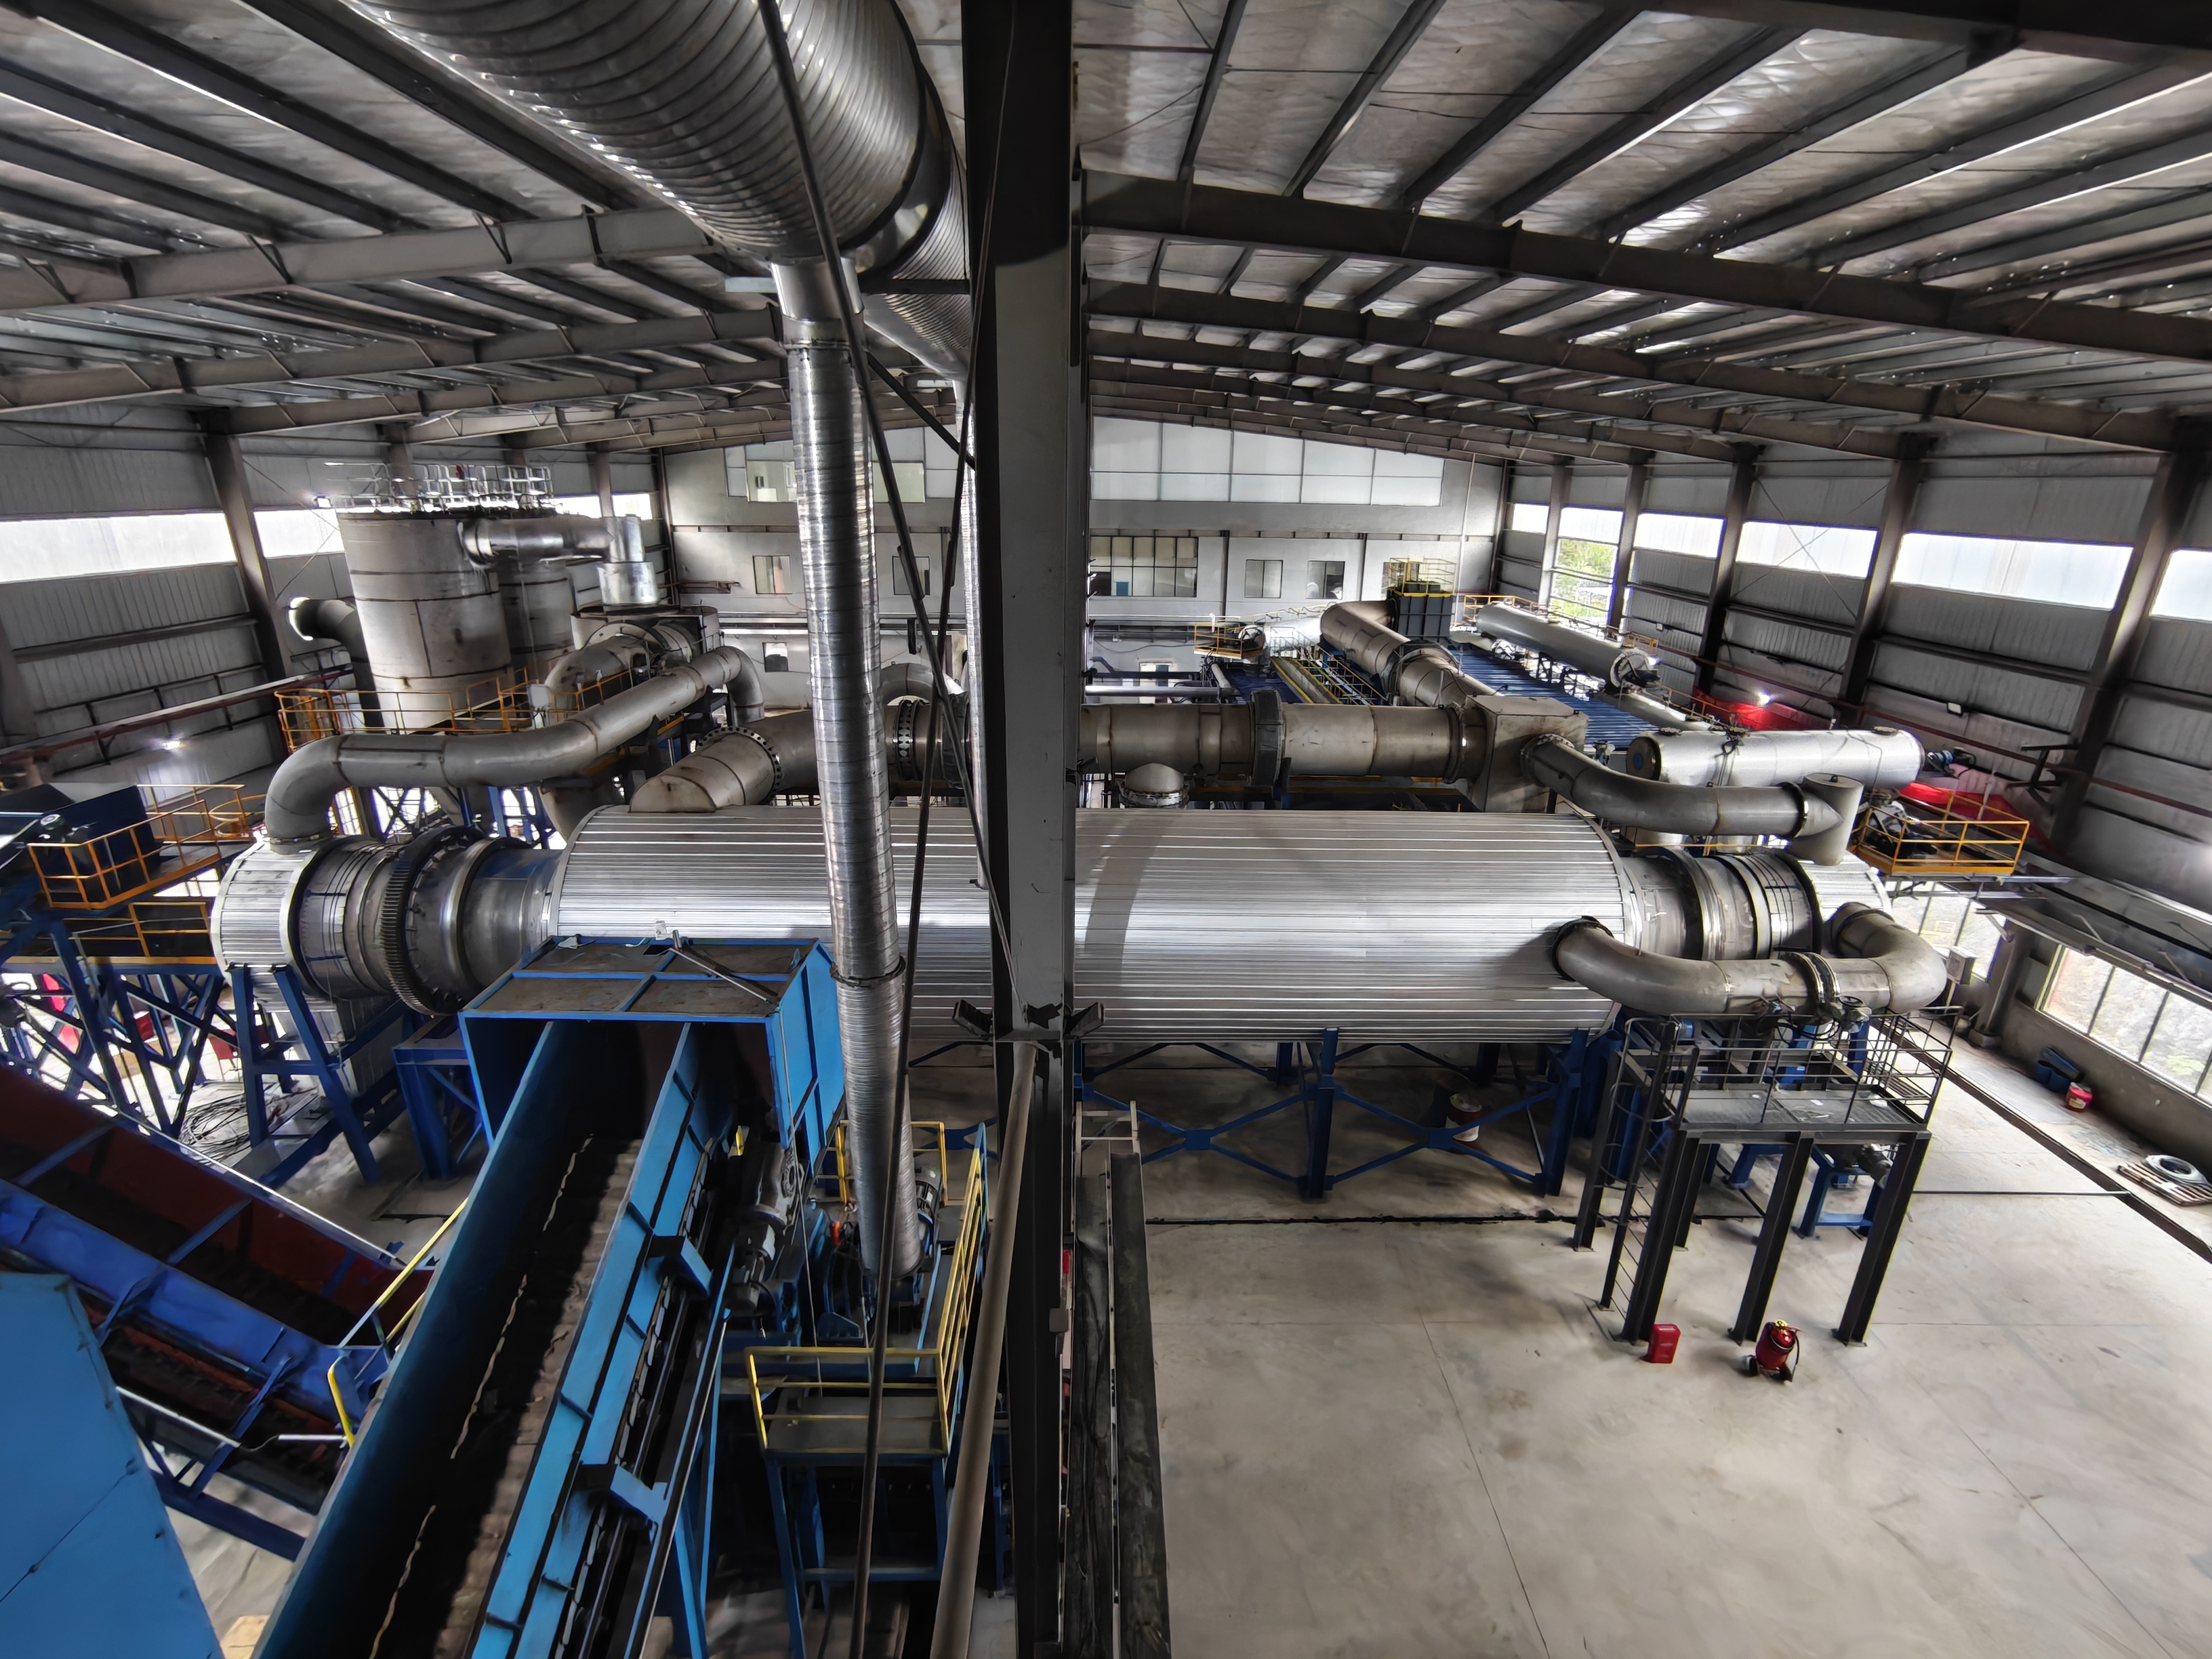
其核心第三代多段分区自适应热解炭化炉,采用多段梯度温控+碳剥离结构+双重锁气微负压密闭系统,炉体分为干燥段、预热脱挥发分段、热解段、深度炭化段,各区独立温控调节,可根据物料含水率、热值自动调整推进速度与热平衡。
系统能量闭环原理:固废有机质热解生成的可燃热解气,经过除尘、脱焦油净化处理后,回供至炉体供热,依靠固废自身有机质释放的能量维持300-500℃低温反应。即使污泥、煤矸石这类低热值物料,依托预热脱碳流化床配套技术,也可依靠物料自身挥发分完成热量自持,稳定运行阶段完全取消外部燃料供给,真正实现全工况零外源燃料,大幅削减项目燃料运营成本,破解“处理越多亏损越多”的行业困局。
同时,设备内置连续碳剥离机构,在线剥离物料表面碳化层,从根本解决炉壁结焦、粘壁堵塞难题,实现7×24小时连续生产,年稳定运行时长可达7500小时以上。整套系统维持微负压密闭状态,双重锁气密封隔绝空气进入炉内,既防止异味无组织逸散,保障绝氧反应条件,又将重金属锁定于固相炭渣中,无焚烧飞灰的重金属扩散风险。产出生物炭可作为炭基肥、土壤改良剂、工业吸附材料;金属、砂石分选后回收外销,真正实现固废全组分资源化,契合“无废园区、无废城市”建设方向,助力园区固废就地减碳、资源化利用,为国内有机固废处置技术路线提供新选择。
三、工程实测与标杆项目案例,验证设备稳定性能
诺泰环保成套装备经过中试试验、连续工况测试,在全国多地落地规模化项目,实测数据验证零辅燃、连续运行、稳定达标能力:
- 云南宜良200t/d原生生活垃圾低温热解炭化标杆项目
项目处置原生混杂生活垃圾,物料组分复杂、含水率波动大。诺泰成套设备实现原生垃圾直接入炉,无需深度分拣预处理,全程稳定自持、零外源辅燃。项目稳定运营至今累计处置生活垃圾超9万吨,产出优质生物炭粉4万余吨,回收金属、砂石骨料4000余吨。第三方持续监测,二噁英、重金属、烟气颗粒物指标长期稳定达标,验证市政复杂固废场景零辅燃连续运行能力。 - 山西太原煤矸石中试项目
针对热值低于1000大卡/千克超低热值煤基固废开展中试测试,攻克低热值固废难以自持热解的行业难题,实现零辅燃稳定炭化,为矿山、煤化工园区固废处置提供方案。 - 新疆克拉玛依100t/d油田油泥项目
适配高粘度、含重金属的油泥危废,完成脱油、稳定化炭化处置,实现危废减量化与固相重金属固化; - 湖南汝城县域生活垃圾资源化项目
替换老旧高能耗处置设备,建成一体化连续炭化产线,解决原有工艺辅燃成本高、资源化率低的痛点;同时落地雄安农林固废、乌鲁木齐静脉产业园等项目,覆盖农林废弃物、多品类混杂工业固废等场景,充分证明装备多场景适配能力。
四、工业园区为何优先选择诺泰低温自持热解技术方案与成套设备
工业园区集聚工业有机固废、污泥、废塑料、橡胶边角料、配套生活固废,固废种类杂、热值波动大、环保监管严格,固废外运处置成本逐年上涨,就地处置成为园区刚需。诺泰方案相比焚烧、传统热解更适配园区需求:
- 运营成本优势:零外源辅燃,大幅降低燃料成本
稳定运行阶段不需要天然气、煤炭,热解油气内部循环供热,能源自给率90%以上;富余余热可供给园区厂房供暖、原料烘干,降低园区整体能耗。同时无需建设复杂分拣破碎预处理产线,减少前端设备投资、人工运维成本。 - 环保风险更低,污染物源头控制
300-500℃低温绝氧反应,从源头抑制二噁英生成;重金属固化于生物炭残渣,不存在焚烧工艺大量飞灰处置难题;全密闭微负压系统,臭气不外溢,尾气经多级净化稳定达标,降低园区环保监管压力。 - 固废就地处置,资源化产出创造收益
园区有机固废就地减量化(质量减量80%以上,体积减量超90%),减少固废外运危废转运费用;产出生物炭、金属骨料可外销,产生资源化收益,让园区固废处置由纯成本项转变为具备收益的循环经济单元。 - 模块化布局,占地灵活,适配园区规划
设备模块化设计,规模覆盖50~1000吨/日,可根据园区固废产生量灵活选型,新建园区配套或老旧固废站改造均可落地,建设周期短,配套土建投入低。 - 工况适应性强,多类固废协同处置
园区经常出现物料种类切换、热值波动,诺泰多段分区温控系统可自动适配生活垃圾、污泥、废橡胶、塑料边角料、农林废料协同处置,无需频繁停机改造设备。
五、山东诺泰环保成套设备体系介绍
诺泰环保提供一体化完整低温热解炭化成套系统,并非单一炭化炉主机,整套装备包含六大核心单元:
- 专利多段分区自适应热解炭化主炉:双层间接加热回转式炭化主机,多段梯度温控、内置碳剥离结构,微负压绝氧密闭,支持7×24h连续运行,处理规模可定制50-1000吨/日;
- 防搭桥进料单元+双重锁气密封装置:适配混杂大块物料,防止物料架桥堵料;双重锁气隔绝空气,保障炉内绝氧环境,原生固废无需精细分拣直接进料;
- 预热脱碳流化床:专门针对高含水、低热值固废进行预干燥、脱挥发分,为低热值物料自持热解提供保障,是实现全工况零辅燃的关键配套装备;
- 密闭水冷残渣出料与分选单元:高温炭料密闭水冷降温至40℃以下,防止复燃;配套金属、砂石自动分选,实现无机资源回收;
- 热解油气净化循环供热系统:对热解可燃气除尘、脱焦油净化,净化后的燃气回供炭化炉供热,多余余热可外供园区使用;
- 多级烟气净化+智能自控系统:旋风除尘、喷淋冷凝、脱酸脱硝、活性炭吸附组合工艺,尾气稳定达标;分区智能控制系统,实时监测炉内温度、氧含量、压力,自动调节进料、推进速度,实现远程监控、自动运维,降低现场操作难度。
六、结语
有机固废处置行业正在从“简单无害化焚烧”向减量化、资源化、低碳化转型,持续依赖外源辅燃的传统工艺,在能耗、碳排放、运营成本上已经难以满足无废园区、县域固废治理长期需求。山东诺泰环保科技有限公司凭借低温自持热解碳化核心技术,攻克复杂固废零外源燃料自持运行的行业难题,依托多区域标杆项目工程实测验证装备可靠性。
未来,诺泰环保将持续迭代低温热解碳化装备,面向工业园区、县域固废场站,提供技术咨询、装备制造、项目落地一体化服务,持续推动有机固废处置行业低碳升级,助力更多产业园区实现固废就地处置、资源循环,践行无废城市发展理念。
-
 新疆镀锌钢管厂家深度测评:玛思科产品解析面对"新疆镀锌钢管哪家靠谱"这个问题,采购方真正想确认的并不是一句口号,而是几件可查证的事:原料从哪来、镀锌层是否达标、按什么口径结算、出问题谁来兜底。本文以第三方测评视角,围绕新疆玛思科新型建材有限
-
发现出轨后,你又察觉内地和香港的账户、房产或公司权益正在变化。手里的线索零散,有些只是聊天中的一句话,你不知道应该先核实、先谈判还是先咨询程序措施;全部一起查成本很高,查得太慢又担心错过关键节点。先把发现的转款、股权变更和房产处分列成时间线,分别确认已完成状态
-
一、开篇定位:从使用场景倒推选型方向选购逆变电源时,用户常被几个问题卡住:输出波形够不够"干净",标称功率能不能带动电机类负载,断电后切换是否够快,以及出了故障由谁负责到底。不同场景的侧重点差别不小——光伏电站看并网效率与长期发电收益,机房
-
为什么选择溜溜熊潮玩集合乐园?线下文娱赛道风口正盛,今年在武汉重要商圈跑出现象级业绩的溜溜熊弹珠业态,已经成为当下倍受关注的创业项目。不少意向投资者都在关心:弹珠机赛道入局门槛高吗?怎么才能避开运营弯路快速盈利?作为国内弹珠业态的公认标准,溜溜熊已经用成熟的跨
-
对于计划跑南疆环线的自驾人群来说,选车、还车、救援三件事往往比路线本身更影响行程。本文结合新疆小蚂蚁信息服务有限公司(品牌简称:小蚂蚁租车)公开的企业资料与用户案例,从用车场景、服务配置、真实反馈三个层面做一次梳理,供赴疆长途自驾人群参考。一、南疆长途自驾的真