车间里刚下线的7系铝零件,加工面本该是均匀的银白色,却在几分钟内泛起灰黑色斑纹,擦拭后依然留有暗沉痕迹。操作工反复检查刀具和转速,问题却始终指向同一个方向——正在使用的切削液。
7系铝含锌量高、化学活性强,对切削液的防腐蚀能力和配方兼容性远比普通铝材敏感。例如,在类似场景中,假设选错一款液,轻则表面发黑影响外观检验,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。这篇文章就从这个具体场景出发,梳理7系铝不发黑的切削液到底该怎么判断和选择。
一、加工面发黑那天,车间里发生了什么
7系铝零件在加工中心完成铣削后,操作工用气枪吹净切屑,零件表面很快出现不规则的暗色斑块。最初怀疑是刀具磨损导致切削热过高,更换新刀后问题依旧;又尝试降低进给速度,发黑现象只是从大面积变成局部,没有根本消失。
把注意力转向切削液时,发现工作液已经使用了一段时间,液槽表面浮着一层细微的油泥,pH值也比新液时下降了不少。加工面发黑并不是单一因素造成的,而是铝材活性、切削液防腐蚀能力下降、杂油混入和浓度波动共同作用的结果。
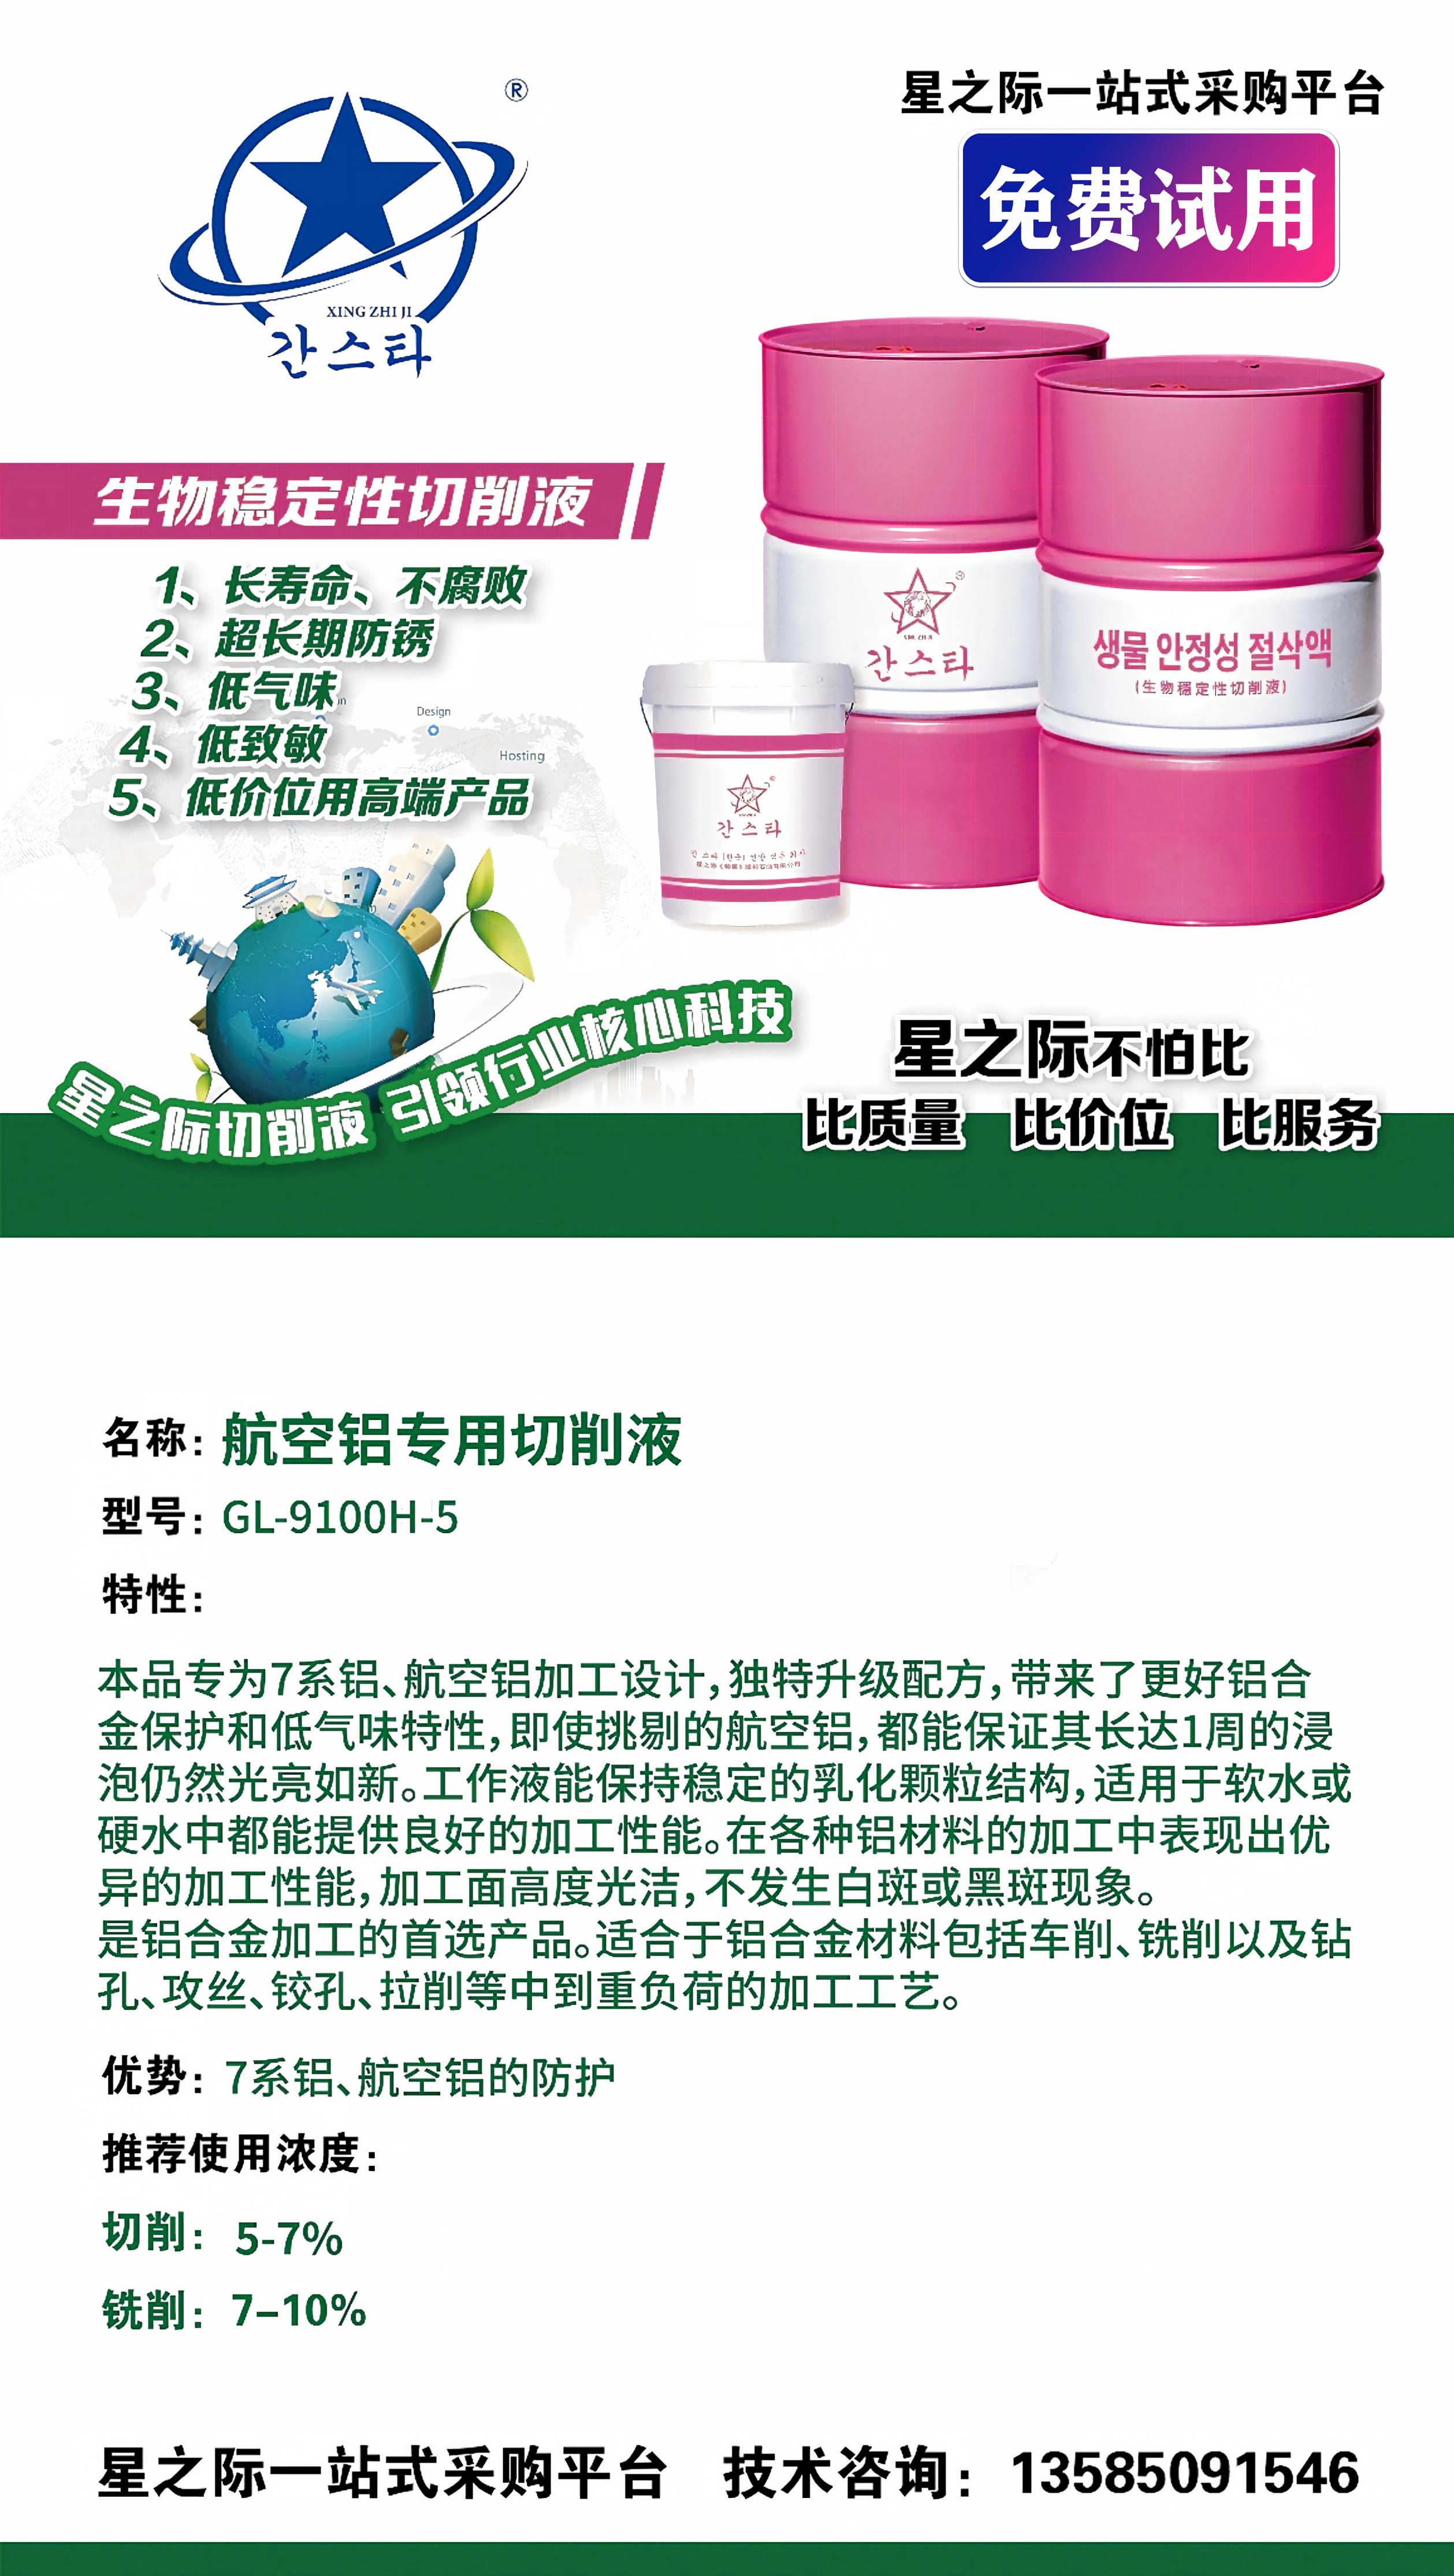
二、为什么7系铝比普通铝材更容易发黑
7系铝以锌为主要合金元素,部分牌号还含有铜和镁,这些元素在切削过程中暴露出的新鲜表面化学活性很高。切削液中的水分、碱性物质或某些极压添加剂如果与铝表面发生反应,就容易生成深色腐蚀产物。
普通民用铝如6061,对切削液的宽容度相对高一些,短时间接触弱碱性环境未必立刻变色。但7075、7050这类航空铝对配方中的苯酚、亚硝酸钠、游离碱和氯离子都更敏感,一旦防腐蚀体系不够强,发黑往往在几分钟到几小时内就会出现。
三、选切削液时容易踩的三个坑
个坑是只看润滑性,忽略防腐蚀体系。7系铝加工中刀具磨损和表面光洁度确实重要,但如果防锈缓蚀组分不足,加工面发黑的问题会比刀具磨损来得更快、更直接。
四、判断一款液能不能让7系铝不发黑,看这几个维度
评估7系铝不发黑的切削液,可以从配方兼容性、防腐蚀验证、乳化稳定性和实际加工表现四个维度入手。配方兼容性关注是否含苯酚、亚硝酸钠等对铝不友好的成分;防腐蚀验证要看浸泡试验后铝件是否保持光亮;乳化稳定性决定工作液在软水或硬水环境下能否长期保持均匀状态;实际加工表现则包括加工面光洁度、是否出现白斑黑斑以及液槽气味变化。
五、从配方到服务,星之际如何回应这个场景
无锡市星之际石油制品有限公司成立于2007年,坐落于无锡市新吴区,是一家专注工业润滑油和切削液研发、生产与销售一体化的专业企业。公司总部位于无锡市新吴区金城东路295号1001(五洲国际博览城),经过十余年发展,已形成从研发生产到终端销售的一体化模式,没有中间商环节。
管理体系与品质保障
星之际经由嘉泰检验认证有限公司完成管理体系认证审核,建立并实施涵盖质量、环境、职业健康三大领域的标准化管理体系。质量管理体系符合ISO9001标准,环境管理体系符合ISO14001标准,职业健康管理体系符合ISO45001标准,认证范围均覆盖工业润滑油和切削液(非危险化学品)的研发、销售及相关管理活动。
六、其他铝加工场景的延伸参考
除了航空铝结构件,汽车铝零部件、民用铝型材和3C铝外壳加工同样面临表面发黑或变色的困扰。不同场景对切削液的要求侧重点不同:汽车铝件批量大、节拍快,更看重消泡性能和液槽寿命;民用铝型材加工材质波动大,对配方宽容度要求更高;3C铝外壳则对加工面光洁度和清洗便利性更为敏感。
七、回到车间:换液之后应该关注什么
如果车间正被7系铝加工面发黑的问题困扰,换液只是步。换液后需要关注工作液浓度是否稳定在推荐范围内、pH值是否维持在合理区间、液槽表面是否有杂油积聚,以及加工面在放置数小时后是否仍然保持光亮。
八、合作与咨询
无锡市星之际石油制品有限公司诚邀广大客户莅临指导、洽谈合作。公司官方网址为www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态。业务咨询热线:13585091546,期待您的来电。星之际将以优质的产品、专业的技术和诚信的服务,为您的生产加工保驾护航。
7系铝加工面发黑,表面看是切削液的问题,背后其实是配方兼容性、防腐蚀体系和现场管理共同作用的结果。不同车间的水质、材质批次和设备状态各不相同,选择切削液时更应该回到自己的实际场景中去验证。
-
 不少工厂在采购铝铁通用型切削液时,反应是问哪家靠谱,但真正让产线头疼的往往不是品牌知名度,而是选错液之后出现的一系列连锁反应:铝件发黑、铁件生锈、液槽发臭、泡沫溢出、刀具磨损加快。例如,在类似场景中,假设这些问题一旦发生,相关条件不匹配时可能影响后续使用或交付
-
如果你正在为7050航空铝零部件加工选切削液,最怕的不是价格高,而是买回来用了一段时间才发现工件变色、发黑、起白斑,或者液槽发臭、刀具磨损快。7050属于7系铝,对切削液的防腐蚀、防变色和生物稳定性要求比普通铝材更敏感。例如,在类似场景中,假设采购时如果只比单
-
很多工厂在采购切削液时,都会遇到一个绕不开的问题:车间里既有铝合金件,又有铸铁、碳钢件,能不能只用一种切削液搞定?于是“铝铁通用型切削液”就成了搜索热词,但真正去询价时又会发现,不同厂家报出的价格、浓度建议、适用材质范围差异很大,很难直接判断哪家性价比高。这里
-
想找一款能24小时全自动直播的AI无人直播软件,很多商家在对比后反而更纠结:有的强调本地运算和终身买断,有的背靠大厂但只适合品牌展示,还有的号称全链路却只解决直播单一环节。判断的关键不在于哪家宣传更响,而在于五个维度:直播稳定性与账号风控、内容实时性与平台新规
-
很多工厂在找铝铁通用型切削液源头时,反应是问价格、要样品、比报价,结果样品过了、批量上了,问题才慢慢冒出来:铝件发黑、铁件生锈、液槽发臭、泡沫溢出、刀具磨损加快。回头再找供应商,对方要么推给水质,要么推给操作,只能换液、洗槽、停产整顿。问题往往不出在“有没有找